

La transmisión por engranajes se usa ampliamente en el campo mecánico debido a su alta eficiencia de transmisión, alta capacidad de carga, amplio rango de potencia, larga vida útil y muchas otras ventajas. Con el aumento de la carga de servicio y la velocidad de funcionamiento del engranaje, el sistema de engranajes es propenso a romperse, picarse, desgastarse, deformarse plásticamente y pegarse los dientes en el proceso de transmisión del engrane de los dientes, lo que afecta seriamente su vida útil. Para prolongar eficazmente la vida útil del sistema de transmisión de engranajes, es necesario modificar y fortalecer la superficie del diente para mejorar la capacidad de carga y el rendimiento antifatiga de la rueda dentada. En comparación con otras tecnologías de modificación de superficies, la tecnología de revestimiento láser, con su ciclo de procesamiento corto, su alta eficiencia de procesamiento y sus ventajas técnicas de bajo costo, puede preparar recubrimientos de alta calidad, mejorando así las propiedades superficiales de las piezas. Debido al gradiente de alta temperatura y la velocidad de enfriamiento muy rápida en el proceso de revestimiento láser, el revestimiento es propenso a defectos como poros y microfisuras, que afectan las propiedades mecánicas del revestimiento, lo que limita la aplicación de piezas de revestimiento láser. hasta cierto punto. Por lo tanto, mejorar la calidad del recubrimiento optimizando los parámetros del proceso es de gran importancia para promover la aplicación de la tecnología de revestimiento láser en el campo de la preparación de recubrimientos.
Los polvos de revestimiento láser más utilizados son principalmente aleaciones a base de Fe, Ni y Co. Entre los diferentes polvos de revestimiento, los polvos de aleación a base de Ni se han estudiado ampliamente en materiales de revestimiento láser debido a su buena resistencia al desgaste, resistencia a la corrosión, humectabilidad y precio moderado.
En este artículo, el recubrimiento a base de Ni sobre la superficie de acero para engranajes 18CrNiMo7-6 se preparó mediante tecnología de revestimiento láser. Se utilizó el método de variable única para estudiar el efecto de diferentes parámetros del proceso sobre la microestructura del recubrimiento, y los parámetros óptimos del proceso se determinaron tomando la morfología macroscópica, la microestructura y la dureza del recubrimiento como índices de evaluación. Los resultados de la investigación pueden ampliar la gama de aplicaciones de piezas dentales de reparación con polvo a base de Ni y proporcionar orientación técnica para la aplicación y optimización de la tecnología de revestimiento láser en materiales de engranajes en el futuro.
Método experimental
1. Materiales y equipos de prueba.
El material base utilizado en la prueba es acero para engranajes 18CrNiMo7-6. 18CrNiMo7-6 es el acero estructural de aleación carburizado estándar europeo EN10084, correspondiente al grado nacional 17Cr2Ni2Mo. Después de cementar, templar, revenir a baja temperatura y terminar, el acero tiene excelentes propiedades de resistencia, resistencia al desgaste y al impacto, y se usa ampliamente en energía eólica, puertos, engranajes reductores de minas y engranajes de locomotoras de alta velocidad. La composición química del acero 18CrNiMo7-6 se muestra en la Tabla 1.
Tabla 1 Composición química del acero para engranajes 18CrNiMo7-6 (fracción de masa,%)
|
C |
Si |
Minnesota |
P |
S |
cr |
Ni |
Mes |
Alabama |
V |
Cu |
|
0.15-0.20 |
Menor o igual a 0.40 |
0.50-0.90 |
Menor o igual a 0.02 |
Menor o igual a 0.02 |
1.50 -1.80 |
1.40 -1.70 |
0.25-0.35 |
0.02-0.04 |
Menor o igual a 0.05 |
Menor o igual a 0.30 |
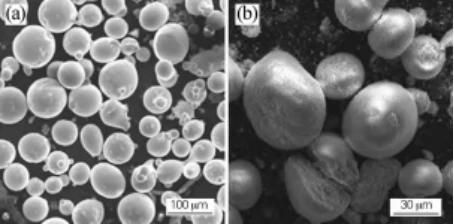
Se utilizó polvo de aleación autofusible de NiCr20 como polvo de revestimiento en la prueba, y su composición química se muestra en la Tabla 2. El polvo de NiCr20 tiene buena autofusión, humectabilidad, resistencia al desgaste, resistencia a la corrosión y resistencia a la oxidación, y es adecuado para una amplia gama de aplicaciones. gama de parámetros del proceso de revestimiento láser. Como material de revestimiento auxiliar para el ensayo se seleccionó polvo cerámico de ZrO2. El polvo cerámico ZrO2 tiene las ventajas de una buena estabilidad térmica, resistencia al desgaste a alta temperatura y resistencia a la corrosión, etc. Es fácil someterse a un endurecimiento de transición de fase en el revestimiento láser para eliminar las grietas por tensión térmica causadas por el revestimiento láser y mejorar la densidad del revestimiento. Por lo tanto, se puede utilizar para preparar un revestimiento resistente al desgaste a altas temperaturas. Los polvos de NiCr20 y ZrO2 utilizados en la prueba se muestran en la Figura 1. La morfología del polvo de aleación de NiCr20 y del polvo cerámico de ZrO2 son partículas esféricas con tamaños de partículas de aproximadamente 100 μm y 50 μm, respectivamente. Se mezclaron polvo de NiCr20 y polvo cerámico de ZrO2 según una relación de masa de 48 ∶ 1 y se secaron para usarlos como polvo de revestimiento láser.
Tabla 2 Composición química del polvo de NiCr20 (fracción de masa,%)
|
Ni |
cr |
fe |
Si |
Alabama |
C |
|
Balón. |
20 ± 2 |
0.1 |
0.05 |
0.02 |
0.015 |
Fig.1 Morfologías de los polvos de NiCr20(a) y ZrO2 (b)
La prueba de revestimiento láser se llevó a cabo en el equipo de revestimiento láser MLO{{0}}. El equipo de revestimiento láser consta de una boquilla de revestimiento láser, un láser, un brazo mecánico de seis ejes, un sistema de alimentación de polvo, un sistema de refrigeración por agua y un sistema de control. El equipo de revestimiento láser utiliza láser de fibra como fuente de emisión láser y el rango de potencia disponible es de 400 ~ 4000 W. En el proceso de revestimiento láser, el polvo se envía a la salida de polvo a través de la rotación del polvo del alimentador de polvo, el rango de velocidad de la bandeja de polvo es de 0 ~ 4 r/min y el rango de tamaño de partícula es de 50 ~ 150 μm. El sistema de refrigeración por agua proporciona agua de refrigeración para el láser y el cabezal de revestimiento del láser para garantizar un ambiente de temperatura constante durante la operación de prueba. El baño fundido se protegió con argón de alta pureza para evitar la oxidación durante toda la prueba.
Parámetro experimental
La prueba de revestimiento láser se llevó a cabo en engranajes de placas de bloque de acero. La dirección del escaneo láser fue a lo largo del lado largo de la placa, y la longitud del recubrimiento de aproximadamente 20 mm se fusionó en el centro de la placa. Se utilizó la prueba de un solo factor. Los parámetros de prueba fueron potencia del láser 500 ~ 900 W, velocidad de escaneo 2 ~ 8 mm/s, velocidad de alimentación de polvo 8,8 ~ 13,2 g/min, caudal de argón 4 L/min, diámetro del punto φ4 mm, capacidad de desenfoque 250 mm. Los parámetros específicos del proceso se muestran en la Tabla 3 y cada grupo de pruebas se repite dos veces.
Tabla 3 Parámetros de prueba del revestimiento láser de un solo canal
|
S1 |
500 |
2 |
11.1 |
|
S2 |
500 |
5 |
11.1 |
|
S3 |
500 |
8 |
11.1 |
|
S4 |
500 |
2 |
8.8 |
|
S5 |
500 |
2 |
13.2 |
|
S6 |
700 |
2 |
11.1 |
|
S7 |
700 |
2 |
8.8 |
|
S8 |
700 |
2 |
13.2 |
|
S9 |
900 |
2 |
11.1 |
|
S10 |
700 |
5 |
11.1 |
|
S11 |
700 |
8 |
11.1 |
Después de la prueba de revestimiento con láser, se llevó a cabo un análisis metalográfico del revestimiento, y el revestimiento se cortó en un cubo de 5 mm x 5 mm x 5 mm mediante una máquina cortadora de alambre, y la sección del revestimiento se pulió y pulió paso a paso. paso. Luego, se usa agua regia (la proporción en volumen de HCl a HNO3 es 3 ∶ 1) para corroerlo, y el tiempo de corrosión es de aproximadamente 2 minutos. Después del tratamiento metalográfico, se utilizaron un microscopio óptico y un espejo de barrido para observar la microestructura de la muestra del perfil después de la corrosión metalográfica. Se utilizó el probador de microdureza Vickers para medir la dureza del perfil de recubrimiento con la profundidad después de la prueba de revestimiento con láser. La prueba de dureza del perfil de recubrimiento comienza a 50 μm de distancia de la capa superficial y toma un punto de prueba cada 100 μm a lo largo de la dirección de profundidad hasta que se mide la dureza uniforme del sustrato. El peso de la carga de prueba se establece en 500 gy el tiempo de retención es de 10 s. Para mejorar la precisión de los datos, la dureza se mide 3 veces en la misma área de profundidad de cada perfil de acero para engranajes y se toma el promedio.
Conclusión
1. Con el aumento de la potencia del láser, aumentan la altura de fusión, el ancho de fusión y la profundidad de fusión del recubrimiento de NiCr20-ZrO2. Con el aumento de la velocidad de escaneo, la altura de fusión, el ancho y la profundidad del recubrimiento disminuyen. Con el aumento de la velocidad de alimentación del polvo, la altura de fusión del recubrimiento aumenta, el ancho de fusión primero aumenta y luego disminuye, y la profundidad de fusión disminuye.
2. Con el aumento de la potencia del láser, disminuyen la densificación, el engrosamiento y la microdureza de la microestructura del recubrimiento. Con el aumento de la velocidad de escaneo, la densidad de la microestructura del recubrimiento disminuye, la aspereza de la microestructura y la microdureza disminuyen. Con el aumento de la velocidad de alimentación del polvo, aumentan la densidad de la microestructura, el refinamiento de la microestructura y la microdureza del recubrimiento.
3. Tomando la morfología macroscópica, la microestructura y la microdureza del recubrimiento como índices de evaluación, los parámetros óptimos del proceso se obtuvieron de la siguiente manera: potencia del láser 700 W, velocidad de escaneo 2 mm/s, velocidad de alimentación de polvo 11,1 g/min.
Xi'an Guosheng Laser Technology Co., Ltd. es una empresa de alta tecnología que se especializa en I+D, fabricación y venta de máquinas de revestimiento láser automáticas, máquinas de revestimiento láser de alta velocidad, máquinas de enfriamiento láser, máquinas de soldadura láser y equipos de impresión láser 3D. Nuestros productos son rentables y se venden a nivel nacional y en el extranjero. Si está interesado en nuestros productos, contáctenos al bob@gshenglaser.com.